


Haifei đã phát triển giải pháp hàn bình nhiên liệu xe máy này cho một nhà sản xuất sản xuất cụm bình nhiên liệu dạng tấm mỏng cho các mẫu xe máy khác nhau.
Dự án đã sử dụng hệ thống hàn đường may tùy chỉnh, thiết bị cố định vị trí-khớp với cấu hình và điều khiển quy trình có thể lập trình. Giải pháp được phát triển để giải quyết vấn đề căn chỉnh vỏ không đồng đều, các đường nối không liền mạch, biến dạng nhiệt quá mức và sự khác biệt giữa các lô sản xuất.
Do kích thước thùng nhiên liệu, độ dày tấm và hình dạng mối nối khác nhau nên cài đặt quy trình, dụng cụ và máy hàn cuối cùng phải được xác nhận từ bản vẽ và thử nghiệm hàn mẫu của khách hàng.
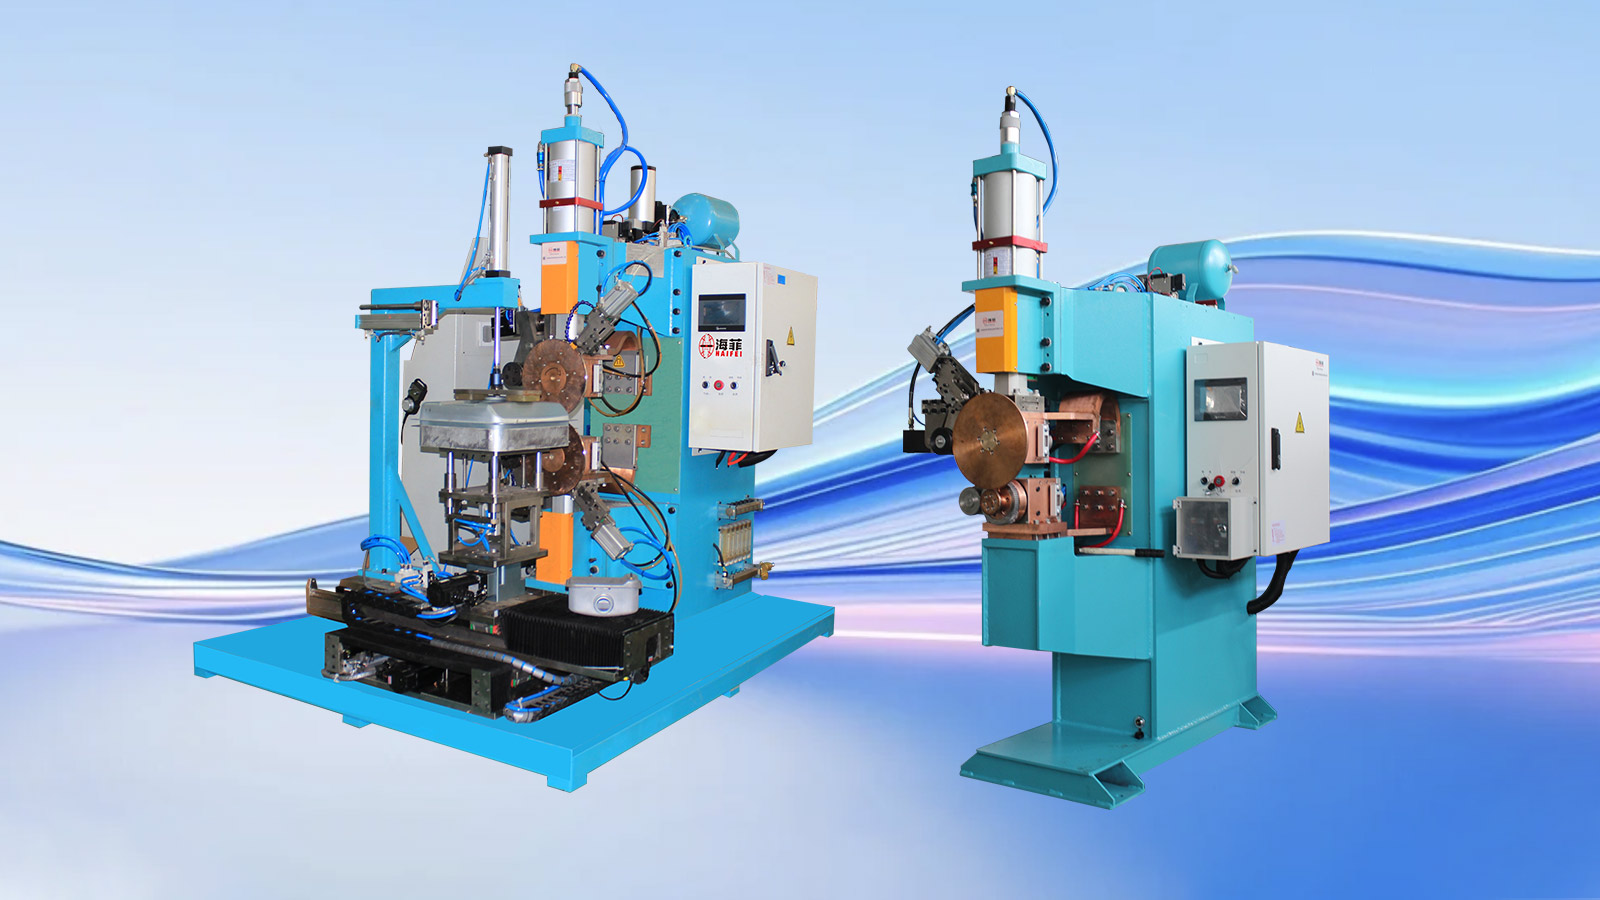
Dự án trong nháy mắt
|
hạng mục dự án |
Chi tiết |
| Ngành công nghiệp | Sản xuất linh kiện xe máy |
| Phôi | Lắp ráp bình xăng xe máy |
| Cấu trúc chính | Vỏ thép hình mỏng có biên dạng cong |
| Quá trình hàn chính | Hàn đường may liên tục |
| Khớp chính | Kết nối giữa vỏ bể trên và dưới |
| Thiết bị | Máy hàn bình xăng xe máy tùy chỉnh |
| Dụng cụ | Cấu hình-khớp định vị và vật cố định hỗ trợ |
| Kiểm soát quá trình | Lập trình dòng hàn, áp suất, thời gian hàn và trình tự giữ |
| Mối quan tâm chính về chất lượng | Tính liên tục của đường may, nguy cơ rò rỉ, biến dạng và độ thẳng hàng của vỏ |
| Xác minh | Hàn mẫu, kiểm tra trực quan và kích thước, sau đó là kiểm tra rò rỉ-do khách hàng chỉ định |
Giải pháp hàn bình xăng xe máy này dùng để làm gì?
Dung dịch này được dùng để nối các phần vỏ trên và dưới đã định hình của bình xăng xe máy.
Những lớp vỏ này thường có thành mỏng, bề mặt cong và khớp ngoại vi không đều. Quá trình hàn phải tạo được mối nối liên tục đồng thời hạn chế sự biến dạng của thân bồn.
Kết nối vỏ chính được hoàn thành bằng cách hàn đường may. Bánh xe điện cực quay tạo ra áp suất và dòng điện hàn trong khi di chuyển theo mối nối, tạo ra một loạt các mối hàn chồng lên nhau. Những mối hàn chồng lên nhau này tạo thành đường nối liên tục cần thiết cho cấu trúc bể kín.
Giá đỡ, bộ phận gia cố, kết nối phụ và các bộ phận phụ trợ khác có thể yêu cầu các phương pháp hàn khác nhau. Haifei đánh giá từng vị trí mối hàn thay vì áp dụng một quy trình cho toàn bộ bể.
Bối cảnh khách hàng
Khách hàng sản xuất cụm bình xăng xe máy cho một số mẫu xe máy.
Dòng sản phẩm của công ty bao gồm các loại bồn có dung tích khác nhau, dạng cong và dạng tấm. Điều này gây khó khăn cho việc sử dụng một thiết bị cố định và một bộ thông số hàn cho mỗi sản phẩm.
Khách hàng cần một giải pháp sản xuất có thể kiểm soát nhiệt và áp suất hàn ổn định hơn, cải thiện vị trí phôi và duy trì cài đặt quy trình cho các đơn hàng lặp lại.
Khách hàng gặp phải vấn đề gì với quy trình trước đó?
Biến dạng quá mức của vỏ thùng mỏng
Vỏ mỏng rất nhạy cảm với sự tích tụ nhiệt. Lượng nhiệt đầu vào không đồng đều hoặc quá mức có thể gây ra hiện tượng phồng lên, sập cục bộ, nâng mép hoặc cong vênh tổng thể.
Biến dạng không chỉ ảnh hưởng đến ngoại hình. Nó cũng có thể cản trở quá trình lắp ráp tiếp theo và tạo ra sự tiếp xúc không đều dọc theo mối nối.
01
Định vị vỏ không nhất quán
Phương pháp chất tải và kẹp trước đây phụ thuộc rất nhiều vào người vận hành.
Khi lớp vỏ trên và lớp dưới không được đặt ở cùng một điểm tham chiếu, khe hở khớp và phần chồng lên nhau sẽ thay đổi. Điều này dẫn đến sự thay đổi về chiều rộng đường may, vị trí mối hàn và lượng nhiệt cục bộ đầu vào.
02
Mối hàn không liên tục hoặc không hoàn chỉnh
Chuyển động không ổn định và tiếp xúc không nhất quán giữa hai lớp vỏ có thể tạo ra phản ứng tổng hợp không hoàn toàn, các lỗ rỗng nhỏ hoặc các phần không liên tục.
Một mối hàn nhìn từ bên ngoài có thể chấp nhận được vẫn có thể có đường rò rỉ nhỏ. Vì lý do này, việc kiểm tra bằng mắt không thể thay thế việc kiểm tra độ kín do khách hàng chỉ định.
03
Năng lượng và áp suất hàn không ổn định
Sự thay đổi dòng điện hàn, áp suất điện cực hoặc tốc độ di chuyển ảnh hưởng đến độ xuyên thấu và hình thành đường hàn.
Quá ít năng lượng có thể khiến khớp không hoàn chỉnh. Năng lượng quá mức có thể gây cháy bề mặt, lõm hoặc biến dạng tấm mỏng.
04
Không có bản ghi quy trình có thể tái sử dụng
Quy trình trước đó không cung cấp phương pháp phù hợp để lưu trữ và gọi lại các cài đặt hàn.
Người vận hành phải điều chỉnh lại quy trình khi thay đổi sản phẩm hoặc quay lại mẫu xe tăng trước đó, làm tăng thời gian thiết lập và phụ thuộc vào kinh nghiệm cá nhân.
05
Khách hàng đã yêu cầu gì?
Khách hàng yêu cầu một giải pháp hàn có thể:
- Kiểm soát nhiệt đầu vào cho vỏ bể dạng mỏng
- Giảm phồng, cong vênh và hư hỏng bề mặt cục bộ
- Duy trì khoảng cách khớp ổn định hơn trước khi hàn
- Tạo một đường may liên tục xung quanh đường dẫn cần thiết
- Phối hợp dòng điện hàn, áp suất điện cực và tốc độ di chuyển
- Giảm sự thay đổi do định vị thủ công
- Lưu trữ cài đặt quy trình cho các mẫu bình xăng khác nhau
- Hỗ trợ hồ sơ sản xuất và truy xuất nguồn gốc quy trình
- Thích ứng với các thùng chứa có dung tích, cấu hình và độ dày tấm khác nhau
- Cho phép kiểm tra các bể hàn bằng phương pháp kiểm tra rò rỉ-đã thỏa thuận
Đây là những yêu cầu của dự án. Tiêu chí chấp nhận cuối cùng phải được xác định theo bản vẽ, tiêu chuẩn sản phẩm và quy trình thử nghiệm của khách hàng.
Tại sao hàn đường may được chọn cho vỏ thùng chính?
Vỏ trên và vỏ dưới yêu cầu khớp nối liên tục. Các mối hàn điểm riêng lẻ không thể cung cấp cùng một đường hàn liên tục xung quanh thân bể.
Máy hàn đường may sử dụng bánh xe điện cực quay để tạo dòng điện và áp suất dọc theo mối nối. Việc xếp chồng các mối hàn một cách chính xác sẽ tạo ra một đường nối liên tục.
Đối với bình xăng xe máy, quy trình phải cân bằng 4 yếu tố:
| Yếu tố quá trình | Nếu không đủ | Nếu quá mức hoặc không ổn định |
| Dòng hàn | Sự kết hợp không hoàn chỉnh hoặc hình thành đường may yếu | Quá nóng, hư hỏng bề mặt hoặc cháy- |
| Áp suất điện cực | Tiếp xúc điện kém và mối hàn không đều | Vết lõm sâu hoặc biến dạng cục bộ |
| Tốc độ hàn | Nhiệt độ quá cao ở từng vị trí | Không đủ nhiệt và hàn không liên tục |
| Trình tự giữ và làm mát | Chuyển động khớp trước khi ổn định | Kéo dài chu kỳ không cần thiết hoặc kẹp quá mức |
Không thể chọn các giá trị này chỉ từ danh mục máy chung. Chúng phải được phát triển dựa trên vật liệu thực tế, độ dày, hình dạng vỏ và tiêu chuẩn niêm phong cần thiết.
Giải pháp hàn tùy chỉnh của Haifei
1. Thử nghiệm hàn với các mẫu bình nhiên liệu khác nhau
Haifei đã thực hiện thử nghiệm hàn trên các thùng nhiên liệu xe máy với dung tích, đường cong và độ dày tấm khác nhau.
Các thử nghiệm được sử dụng để đánh giá:
- Hàn-phạm vi hiện tại
- Áp suất điện cực
- Tốc độ hàn
- Thời gian tiếp thêm năng lượng
- Trình tự giữ và làm mát
- Tình trạng tiếp xúc vỏ
- Ảnh hưởng nhiệt có thể nhìn thấy
- Mối hàn liên tục
- Yêu cầu hỗ trợ lịch thi đấu
Mục đích là để thiết lập một cửa sổ quy trình khả thi trước khi hoàn thiện thiết bị và dụng cụ.
2. Hệ thống hàn đường may có điều khiển
Thiết bị hàn được lựa chọn cung cấp khả năng kiểm soát phối hợp năng lượng hàn, áp suất điện cực và chuyển động của phôi.
Kiểm soát ổn định đặc biệt quan trọng đối với vỏ bình xăng mỏng vì những thay đổi trong một thông số sẽ ảnh hưởng đến các thông số khác. Ví dụ, tăng tốc độ hàn mà không điều chỉnh dòng điện có thể làm giảm lượng nhiệt đầu vào ở mối nối. Tăng dòng điện mà không kiểm soát tốc độ có thể làm tăng biến dạng.
Do đó, chương trình hàn cuối cùng được thiết lập dưới dạng một bộ tham số hoàn chỉnh thay vì dưới dạng giá trị dòng điện riêng biệt.
3. Cấu hình-Cố định vị trí phù hợp
Haifei thiết kế một thiết bị cố định chuyên dụng theo hình dạng bình xăng.
Đồ gá thiết lập các điểm định vị có thể lặp lại cho lớp vỏ trên và dưới và hỗ trợ các bề mặt cong trong quá trình hàn. Nó cũng giúp duy trì sự tiếp xúc chung và phân bổ lực kẹp xung quanh thân bể.
Thiết kế cố định xem xét:
- Hình dáng và dung tích bình xăng
- Vị trí của đường may ngoại vi
- Tham chiếu shell trên và dưới
- Khoảng cách chung và chồng chéo
- Khu vực nhạy cảm với áp lực kẹp
- Hướng tải và dỡ hàng
- Yêu cầu chuyển đổi sản phẩm
Khi sử dụng nhiều mẫu xe tăng, có thể đánh giá các bộ phận cố định có thể thay thế hoặc thay đổi-nhanh chóng.
4. Định vị tự động và hàn liên tục
Sau khi thùng được nạp và định vị, thiết bị cố định sẽ giữ vỏ dựa vào các tham chiếu đã xác định.
Sau đó, máy sẽ thực hiện theo trình tự hàn được chỉ định. Chuyển động được kiểm soát giúp giảm sự biến đổi do hướng dẫn thủ công gây ra và giữ tốc độ hàn phối hợp với dòng điện và áp suất điện cực.
Mức độ tự động hóa chính xác có thể được điều chỉnh theo sản lượng yêu cầu của khách hàng, người vận hành có sẵn và số lượng mẫu sản phẩm.
5. Cài đặt quy trình có thể lập trình
Các chương trình hàn có thể được lưu trữ cho các thông số kỹ thuật bình nhiên liệu khác nhau.
Điều này cho phép thu hồi các bộ tham số đã được phê duyệt khi thay đổi mô hình hoặc lặp lại đơn hàng. Kiểm soát quyền truy cập và ghi dữ liệu-sản xuất cũng có thể được đánh giá khi khách hàng yêu cầu truy xuất nguồn gốc quy trình.
Các công thức nấu ăn được lưu trữ giúp giảm việc điều chỉnh thủ công lặp đi lặp lại nhưng người vận hành vẫn phải chọn đúng chương trình và thiết bị cố định cho sản phẩm được nạp.
Giải pháp giải quyết các vấn đề ban đầu như thế nào?
|
Vấn đề sản xuất ban đầu |
cấu hình Hải Phi |
Chức năng thực tế |
| Vị trí không đồng đều của vỏ trên và dưới | Thiết bị định vị phù hợp với hồ sơ- | Thiết lập các tham chiếu tải lặp lại |
| Khoảng cách khớp thay đổi | Cấu trúc kẹp và hỗ trợ chuyên dụng | Duy trì sự tiếp xúc vỏ gần hơn và nhất quán hơn |
| Biến dạng nhiệt quá mức | Phối hợp điều khiển dòng điện, áp suất và tốc độ | Hạn chế tích tụ nhiệt không cần thiết |
| Đường may không liên tục hoặc không đều | Kiểm soát chuyển động hàn liên tục | Duy trì đường hàn lặp lại |
| Sự phụ thuộc vào hướng dẫn thủ công | Trình tự hàn tự động | Giảm sự thay đổi chuyển động-liên quan đến người vận hành |
| Thiết lập lặp đi lặp lại trong quá trình thay đổi mô hình | Chương trình hàn được lưu trữ | Cho phép thu hồi các cài đặt đã được phê duyệt |
| Thiếu hồ sơ sản xuất | Chức năng lưu trữ dữ liệu và truy xuất nguồn gốc tùy chọn | Hỗ trợ xem xét quy trình và quản lý sản xuất |
Mức độ cải tiến thực tế phải được xác minh dựa trên tiêu chí chấp nhận của khách hàng. Không nên áp dụng tỷ lệ phần trăm chung cho mọi thiết kế thùng nhiên liệu.
Những quy trình hàn nào được sử dụng trên bình xăng xe máy hoàn chỉnh?
Không phải mọi bộ phận của bình xăng xe máy đều phải được hàn theo cùng một quy trình.
Khu vực bình xăng |
Quá trình điển hình |
Mục đích chính |
| Vỏ chính trên và dưới | Đường hàn | Tạo thành mối nối kín liên tục |
| Giá đỡ | Hàn điểm điện trở | Gắn các thành phần kết cấu một cách hiệu quả |
| Bộ phận gia cố | Hàn điểm hoặc hàn chiếu | Cung cấp hỗ trợ cơ cấu địa phương |
| Kết nối phụ hoặc vị trí không đều | Hàn MIG hoặc quy trình đánh giá khác | Tiếp cận các khớp nối không phù hợp với bánh xe điện cực |
| Bể hoàn thiện | Kiểm tra rò rỉ | Kiểm tra hiệu suất bịt kín sau khi hàn |
Sự kết hợp quy trình thực tế phụ thuộc vào khả năng tiếp cận mối nối, vật liệu, độ dày và thiết kế sản phẩm.
Máy hàn hay dây chuyền sản xuất hoàn chỉnh?
Chọn phạm vi theo điều kiện hiện tại của nhà máy của bạn.
Chọn giải pháp hàn thùng nhiên liệu nếu:
Thiết bị dập đã có sẵn
Vỏ trên và vỏ dưới đã được hình thành
Vấn đề hiện nay chủ yếu là chất lượng mối hàn hay sản lượng
Chỉ cần nâng cấp thiết bị hàn và máy
Các quy trình đánh bóng, phủ và thử nghiệm hiện tại có thể vẫn được sử dụng
Chọn dây chuyền sản xuất thùng nhiên liệu hoàn chỉnh nếu:
Một cơ sở sản xuất bình nhiên liệu mới đang được thành lập
Thiết bị tạo phôi và tạo hình thủy lực cũng được yêu cầu
Nhiều quy trình hàn phải được tích hợp
Đánh bóng, phủ và kiểm tra rò rỉ cần phải được lên kế hoạch
Khách hàng cần hỗ trợ trong toàn bộ quy trình sản xuất
Haifei có thể cung cấp một máy hàn đường nối thùng nhiên liệu riêng lẻ hoặc đánh giá một dự án-dây chuyền sản xuất lớn hơn.

Tại sao nên làm việc với Haifei trong Dự án hàn thùng nhiên liệu?
Đánh giá quy trình trước khi hoàn thiện máy
Việc lựa chọn máy dựa trên bản vẽ, mẫu và thử hàn chứ không chỉ dựa vào tên bình xăng.
01
Thiết bị và lịch thi đấu được phát triển cùng nhau
Đối với các bể có tấm mỏng- cong, giá đỡ thiết bị cố định là một phần của quá trình hàn. Do đó, máy và thiết bị cố định được đánh giá là một hệ thống.
02
Cấu hình dựa trên sản xuất thực tế
Mức độ tự động hóa được lựa chọn theo sản lượng, sự đa dạng của sản phẩm, sự tham gia của người vận hành và không gian sẵn có của nhà máy.
03
Thử nghiệm mẫu trước{0}}giao hàng
Các mẫu đã được thống nhất có thể được sử dụng để phát triển quy trình và-chấp nhận trước khi giao hàng.
04
Hỗ trợ cho từng máy và dây chuyền sản xuất
Khách hàng có thể bắt đầu với một dự án máy hàn-hoặc yêu cầu một giải pháp rộng hơn bao gồm tạo hình, hàn, hoàn thiện, kiểm tra và lắp ráp.
05
Liên hệ với các kỹ sư của chúng tôi
Câu hỏi thường gặp

01.Phương pháp hàn bình xăng xe máy nào tốt nhất?
02.Một máy có thể hàn các mẫu bình xăng xe máy khác nhau không?
03.Haifei làm thế nào để giảm biến dạng bình xăng trong quá trình hàn?
04.Chỉ hàn đường nối có đảm bảo bình xăng không bị rò rỉ không?
05. Haifei có thể kiểm tra mẫu bình xăng của chúng tôi trước khi đặt hàng không?
06. Haifei có thể cung cấp dây chuyền sản xuất bình xăng hoàn chỉnh không?