


HAIFEI đã phát triển máy hàn dây siêu âm này để nối hai dây dẫn bằng đồng đóng hộp mà không cần hàn hoặc kim loại phụ.
Dự án kết hợp quy trình hàn siêu âm có kiểm soát, công cụ định vị-dây dẫn chuyên dụng và các công thức hàn được lưu trữ. Nó được thiết kế để giảm lượng nhiệt đầu vào quá mức, liên kết dây dẫn không hoàn chỉnh, độ cứng của khớp và hư hỏng lớp cách nhiệt gần khu vực hàn.
Thảo luận về ứng dụng dây đóng hộp của bạn
Thiết bị được sử dụng trong dự án này
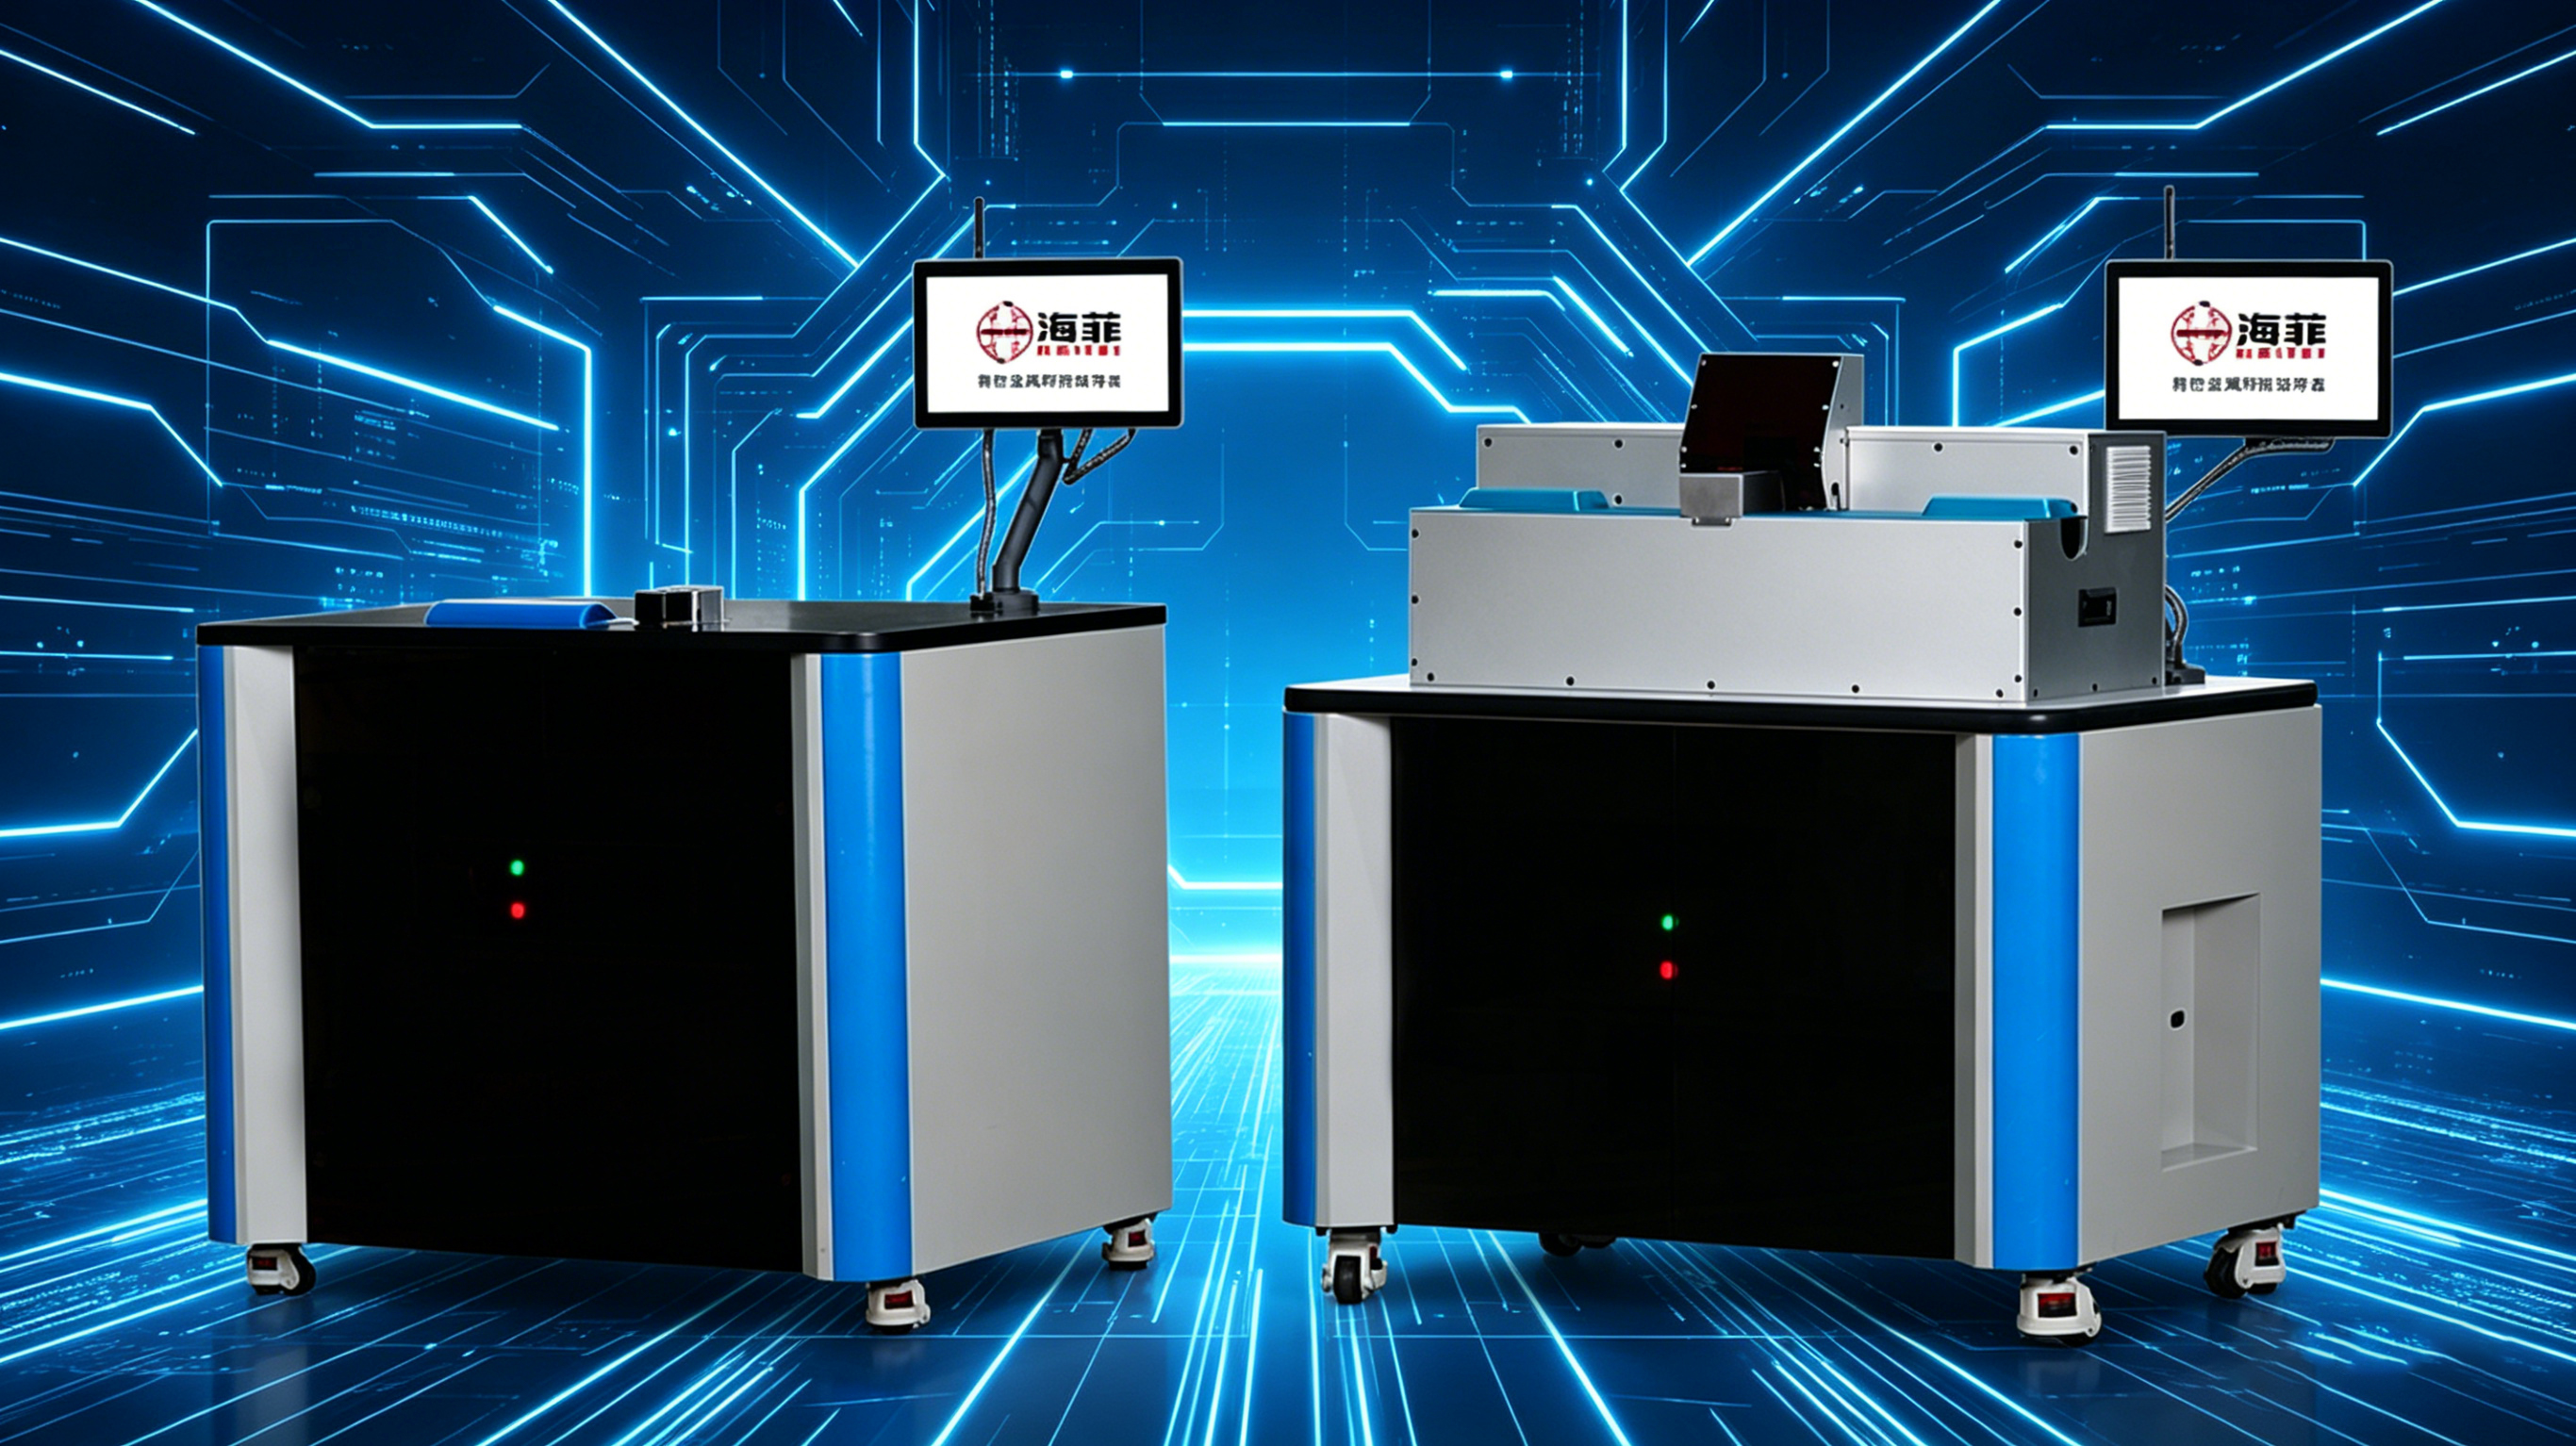
Thiết bị được phát triển cho ứng dụng này là máy hàn dây siêu âm chuyên dụng.
Hàn kim loại siêu âm áp dụng rung động cơ học tần số cao-trong khi dây dẫn được giữ dưới áp suất kẹp được kiểm soát. Bề mặt giữa các dây được làm sạch và cố định thông qua tác động cơ học, tạo ra kết nối ở trạng thái rắn-dưới nhiệt độ nóng chảy lớn của dây dẫn.
Vì quá trình này không phụ thuộc vào chất hàn nóng chảy nên nó có thể làm giảm vùng ảnh hưởng nhiệt rộng{0}}có liên quan đến một số phương pháp nối thông thường. Tuy nhiên, hoạt động của lớp phủ thiếc, sợi đồng và lớp cách điện vẫn phải được xác nhận theo thông số kỹ thuật dây thực tế của khách hàng.
| hạng mục dự án | Thông tin trường hợp |
| Phôi | Hai dây nịt dây đồng đóng hộp |
| Quá trình hàn | Hàn kim loại siêu âm |
| Thiết bị chính | Máy hàn dây siêu âm |
| Dụng cụ | Dụng cụ định vị và kẹp dây dẫn chuyên dụng |
| Mục tiêu chính | Nhiệt lượng đầu vào thấp hơn, khớp nối nhỏ gọn và kết nối điện ổn định |
| Khả năng tương thích của sản phẩm | Nhiều kích cỡ dây tương thích thông qua công cụ và công thức đã được xác minh |
| Phương pháp xác thực | Hàn mẫu và thử nghiệm sản xuất liên tục |
Bối cảnh khách hàng
Khách hàng sản xuất bộ dây đồng mạ thiếc, dây nối điện và dây dẫn thiết bị cho các sản phẩm điện gia dụng và thiết bị điều khiển công nghiệp.
Sản phẩm của nó đòi hỏi cả tính liên tục về điện và tính linh hoạt cơ học. Mối hàn phải giữ các sợi dây dẫn lại với nhau mà không tạo ra mối nối quá cứng hoặc làm hỏng lớp cách điện ở gần vị trí hàn.
Khách hàng tiếp cận HAIFEI vì quy trình nối trước đó không thể cân bằng nhất quán việc kiểm soát nhiệt, độ cố kết dây dẫn và độ lặp lại sản xuất.
Sự cố với quá trình tham gia trước đó
Nhiệt đã ảnh hưởng đến lớp phủ thiếc và sợi đồng
Quá trình xử lý với nhiệt độ cục bộ quá cao có thể làm hỏng hoặc thay thế lớp phủ thiếc, làm lộ lớp đồng bên dưới và làm tăng nguy cơ oxy hóa hoặc đổi màu.
Nhiệt độ cao cũng có thể làm suy yếu các sợi đồng mịn hoặc tạo ra phần cứng xung quanh mối nối. Điều này làm giảm tính linh hoạt mong đợi của bộ dây và có thể ảnh hưởng đến hiệu suất trong quá trình uốn hoặc lắp ráp.
01
Hai dây dẫn không phải lúc nào cũng được hợp nhất hoàn toàn
Bộ dây điện đóng hộp bao gồm nhiều sợi nhỏ chứ không phải là một dây dẫn rắn duy nhất. Nếu năng lượng, áp suất hoặc vị trí không ổn định, các khoảng trống có thể vẫn còn bên trong khớp.
Cố kết không hoàn toàn có thể tạo ra các mối nối yếu, tiếp xúc điện không ổn định hoặc các mối hàn rõ ràng không đáp ứng được đặc tính cơ học cần thiết.
02
Sự xuất hiện chung khó kiểm soát
Quá trình oxy hóa, làm đen và dư lượng quá trình là những mối quan tâm của khách hàng. Những điều kiện này ảnh hưởng đến hình thức bên ngoài và có thể khiến việc đánh giá xem kết nối có được thực hiện chính xác hay không trở nên khó khăn hơn.
03
Vật liệu cách nhiệt gần đó có thể bị hỏng
Vị trí hàn thường ở gần lớp cách điện của dây. Vùng chịu ảnh hưởng nhiệt rộng hoặc không được kiểm soát-có thể làm mềm, biến dạng hoặc đốt cháy lớp cách nhiệt.
Do đó, chiều dài tước, vị trí dây dẫn và khoảng cách giữa mối hàn và lớp cách điện phải được coi là một phần của quá trình hàn.
04
Hồ sơ quá trình và chuyển đổi sản phẩm còn hạn chế
Khách hàng sản xuất nhiều hơn một đặc điểm kỹ thuật dây. Việc điều chỉnh thủ công thiết bị cho từng model đã làm tăng thời gian thiết lập và gây khó khăn cho việc tái tạo các thông số đã được phê duyệt trước đó.
Hệ thống mới cần điều chỉnh thông số được kiểm soát, lưu trữ công thức hàn và dữ liệu sản xuất để có thể kiểm tra khi được yêu cầu.
05
Khách hàng cần gì?
Khách hàng đã xác định một số yêu cầu thực tế cho dự án:
- Nối hai bộ dây đồng mạ thiếc bằng quy trình ở trạng thái-nhiệt rắn-thấp
- Giảm tổn thương sợi đồng và cứng khớp quá mức
- Tạo ra một kết nối nhỏ gọn với ít khoảng trống bên trong hơn
- Duy trì hiệu suất cơ và điện ổn định
- Hạn chế quá trình oxy hóa, đen và cặn có thể nhìn thấy
- Bảo vệ lớp cách nhiệt gần khu vực hàn
- Hỗ trợ kích thước dây tương thích thông qua thay đổi công cụ và công thức
- Lưu trữ cài đặt hàn để sản xuất lặp lại
- Cung cấp cơ sở cho việc truy xuất nguồn gốc sản xuất và chất lượng
Vật liệu dây, mặt cắt ngang và cách sắp xếp mối nối của khách hàng đã được đánh giá trước khi chọn cấu hình máy cuối cùng.
Giải pháp hàn siêu âm của HAIFEI
Hàn mẫu bằng dây thiếc của khách hàng
HAIFEI đã tiến hành thử nghiệm hàn bằng cách sử dụng các mẫu dây thiếc đại diện được cung cấp cho dự án.
Các cài đặt hàn khác nhau được so sánh để xác định biên độ siêu âm, năng lượng hàn, áp suất và thời gian hàn ảnh hưởng đến sự cố kết của dây dẫn, tình trạng sợi và hình dạng mối nối.
Giai đoạn thử nghiệm này là cần thiết vì dây đóng hộp có mặt cắt-dây dẫn khác nhau, cấu trúc sợi và điều kiện lớp phủ không nhất thiết phải sử dụng cùng một cửa sổ quy trình.
Liên kết siêu âm trạng thái rắn-
Quá trình hàn siêu âm được lựa chọn nối các dây dẫn thông qua rung động và áp suất cơ học thay vì làm nóng chảy chất hàn giữa các dây.
Điều này giúp hạn chế lượng nhiệt đầu vào lớn và giảm nguy cơ hư hỏng do nhiệt trên diện rộng liên quan đến các quá trình{0}nên nóng chảy. Kết nối hoàn chỉnh có thể giữ lại nhiều tính linh hoạt ban đầu của dây dẫn khi thiết kế mối nối và các thông số được khớp chính xác.
Rung siêu âm vẫn có thể làm xáo trộn hoặc dịch chuyển một phần lớp phủ thiếc tại bề mặt hàn. Vì lý do này, cần kiểm tra tình trạng lớp phủ, đồng tiếp xúc, các yêu cầu về ăn mòn và hiệu suất điện trong quá trình xác nhận mẫu.
Công cụ chuyên dụng cho hai-Định vị dây
Một thiết bị hàn chuyên dụng được thiết kế xung quanh hai dây điện đóng hộp.
Bộ dụng cụ giúp:
- Định vị dây dẫn một cách nhất quán
- Kiểm soát vùng chồng chéo hoặc mối nối
- Ngăn chặn các sợi riêng lẻ lan rộng
- Hỗ trợ dây dẫn trong quá trình kẹp
- Duy trì khoảng cách cần thiết với vật liệu cách nhiệt
- Cải thiện khả năng lặp lại giữa các chu kỳ hàn
Có thể đánh giá công cụ có thể thay đổi khi phải sản xuất một số kích cỡ dây tương thích trên cùng một máy.
Bí quyết hàn có kiểm soát
Các cài đặt hàn đã được phê duyệt có thể được lưu trữ dưới dạng công thức nấu ăn của sản phẩm. Người vận hành có thể chọn công thức phù hợp trong quá trình chuyển đổi sản phẩm thay vì xây dựng lại cài đặt quy trình hoàn chỉnh theo cách thủ công.
Tùy thuộc vào cấu hình cuối cùng, các mục được ghi có thể bao gồm:
- Số sản phẩm hoặc công thức
- Thời gian hoặc năng lượng hàn
- Biên độ siêu âm
- Áp lực kẹp hoặc hàn
- Số lượng mối hàn
- Thông tin báo động
- Kết quả sản xuất
Các chức năng ghi và liên lạc sẵn có phải được xác nhận trong quá trình xác định dự án.
Những gì đã được kiểm tra trước khi giao hàng?
Thiết bị đã được-thử nghiệm trước khi giao hàng và thử nghiệm sản xuất liên tục bằng cách sử dụng các phôi gia công đại diện.
Trường hợp này xác nhận rằng độ ổn định trong sản xuất đã được đánh giá nhưng không công bố kết quả về số chu kỳ-thời gian, lực kéo-hoặc điện-điện trở. Do đó, những giá trị này phải được xác định trong đặc tả chấp nhận của khách hàng.
Các kiểm tra được đề xuất cho mối hàn siêu âm dây thiếc bao gồm:
| Mục kiểm tra | Mục đích |
| Kiểm tra trực quan | Kiểm tra sợi thoát ra, vết nứt, hư hỏng bề mặt và sự đổi màu |
| Chiều rộng và độ dày mối hàn | Xác nhận tính nhất quán về chiều |
| Kiểm tra lực kéo- | Đánh giá độ bền cơ học của mối nối |
| Điện trở | Kiểm tra hiệu suất điện của kết nối |
| Kiểm tra mặt cắt ngang | Kiểm tra sự cố kết sợi bên trong và các khoảng trống còn lại |
| Kiểm tra uốn cong hoặc uốn cong | Đánh giá tính linh hoạt gần khu vực hàn khi có yêu cầu |
| Kiểm tra cách nhiệt | Kiểm tra nhiệt độ, áp suất hoặc hư hỏng dụng cụ |
| Thử nghiệm theo chu kỳ- lặp đi lặp lại | Xác nhận sự ổn định của quy trình trong quá trình sản xuất liên tục |
Phương pháp thử, tần suất lấy mẫu và giới hạn chấp nhận phải được thống nhất trước khi nghiệm thu thiết bị cuối cùng.
Câu hỏi thường gặp
Hỏi: Hàn siêu âm dây thiếc là gì?
Đáp: Hàn siêu âm dây thiếc là một quy trình ở trạng thái rắn-sử dụng áp suất và rung động cơ học tần số-cao để nối các dây dẫn bằng đồng mạ thiếc bị mắc kẹt. Nó không yêu cầu hàn hoặc kim loại phụ.
Hỏi: Hàn siêu âm có làm tan chảy lớp phủ thiếc không?
Trả lời: Quá trình này hoạt động dưới nhiệt độ nóng chảy lớn của dây dẫn, nhưng rung động siêu âm có thể làm xáo trộn hoặc dịch chuyển lớp phủ thiếc ở bề mặt tiếp xúc. Tình trạng lớp phủ và hiệu suất điện phải được xác minh bằng cách sử dụng mẫu thực tế của khách hàng.
Q: Có cần hàn để kết nối không?
Trả lời: Không. Hàn dây siêu âm tạo thành mối nối trực tiếp giữa các dây dẫn mà không cần hàn, hàn hợp kim hoặc kim loại phụ khác.
Hỏi: Hai dây có kích cỡ khác nhau có thể hàn lại với nhau được không?
A: Có khả năng là có. Tính khả thi phụ thuộc vào sự khác biệt về mặt cắt ngang,-cấu trúc sợi, cách sắp xếp mối nối và dụng cụ có sẵn. Cần phải hàn mẫu trước khi sự kết hợp có thể được phê duyệt.
Q: Cùng một máy có thể hàn nhiều thông số kỹ thuật dây không?
Trả lời: Một máy có thể hỗ trợ một số thông số kỹ thuật dây tương thích thông qua công cụ có thể thay đổi và các công thức được lưu trữ. Tổng phạm vi kích thước phải nằm trong khả năng của hệ thống hàn và sonotrode.
Hỏi: Máy này có thể hàn dây thiếc vào thiết bị đầu cuối không?
Trả lời: Trường hợp này tập trung vào việc nối hai dây điện đóng hộp. Cũng có thể hàn dây-đến-đầu cuối, nhưng việc này đòi hỏi phải xem xét riêng về vật liệu đầu cuối, lớp phủ, độ dày, khả năng tiếp cận mối nối và các yêu cầu về độ bền.